塑膠外殼開模前的設計檢查|從壁厚、肋到卡扣與拔模
以雙件式塑膠外殼為例,從外觀面的縮痕出發,整理壁厚、補強肋、螺絲柱、卡扣定位與射出成型的開模前檢查。
發布日期:
外殼容易彎,先看形狀和壁厚
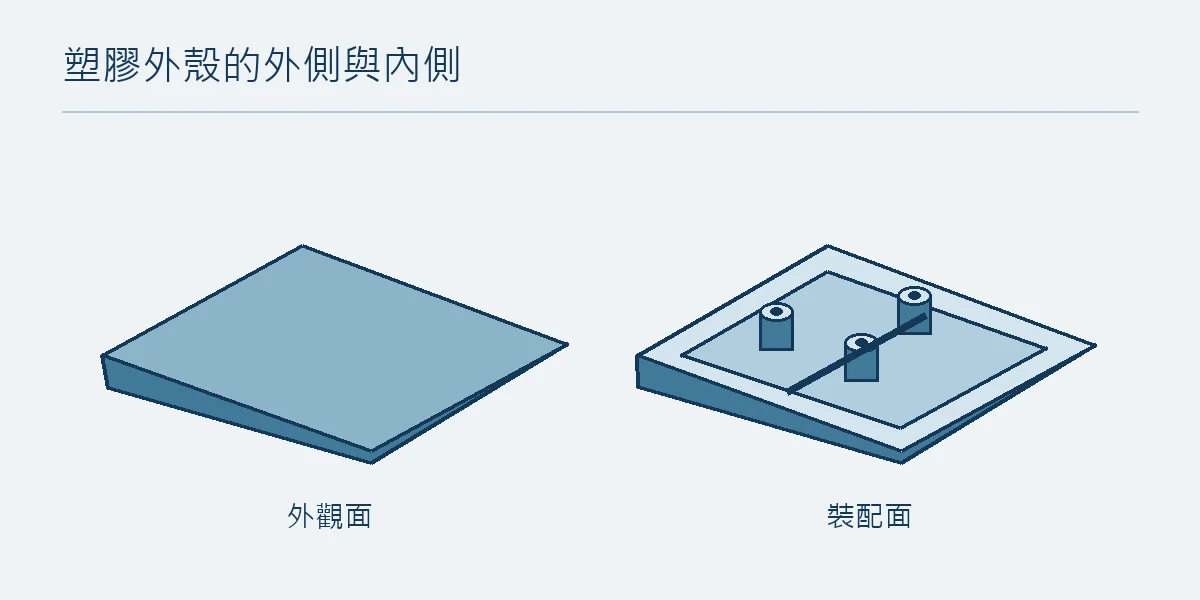
一個外殼的正面經過打樣看起來很平整,開模試射後,卻在某個位置出現一個淺凹。翻到背面,剛好是一根螺絲柱。這是開模前容易忽略的地方:內部的一個固定點,可能直接改變外面的光影。
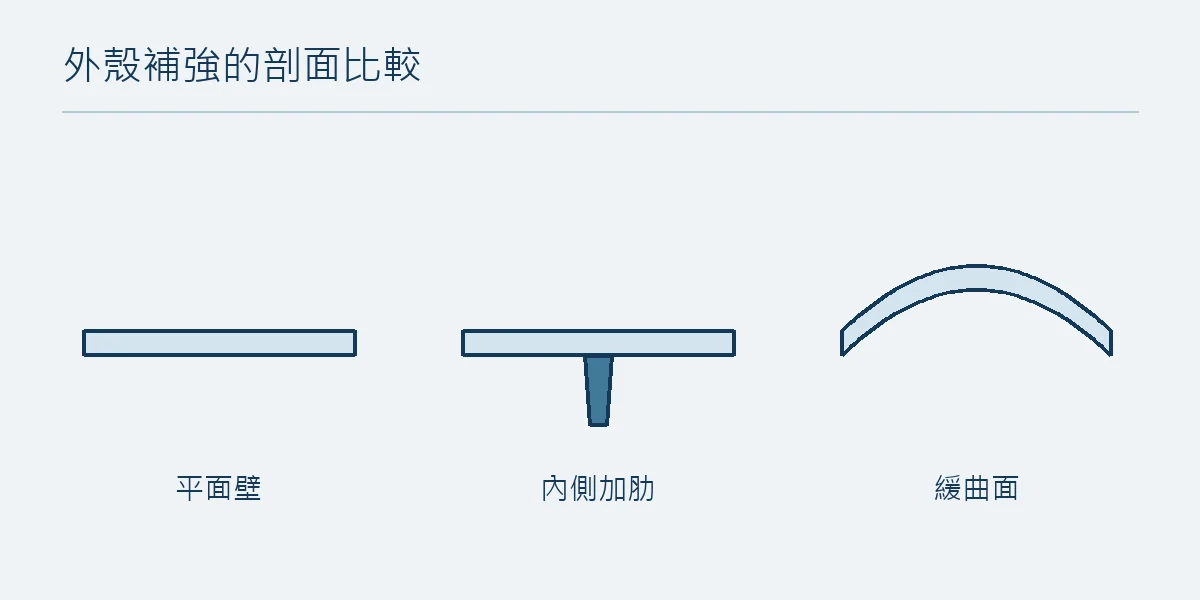
遇到大片平面容易彎曲時,我會先確認哪裡受力、哪一面需要保持平整。外觀允許時,緩曲面可以增加剛性。外觀需要保留平面時,可以在內側沿主要受力方向安排補強肋,同時避開電路板、線材和其他零件。
壁厚盡量一致,必須改變厚度時就把過渡做平順。肋的位置、厚度和高度要一起看:肋根過厚,背面的外觀可能出現縮痕;肋太薄或太深,也可能增加充填難度。
螺絲柱放在哪裡,會影響外觀面
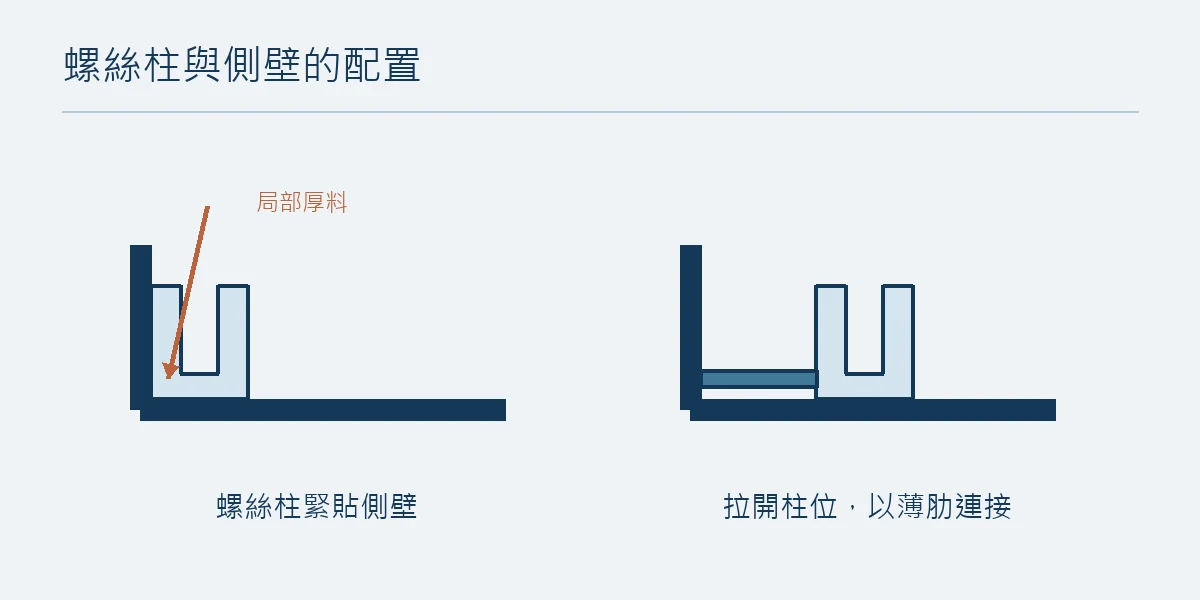
螺絲柱如果緊貼外殼側壁,柱根、側壁和底壁交會處容易堆料。這裡冷卻與收縮的情況和周圍不同,對面可能出現縮痕。在平整、光亮的外觀面上,這類凹痕尤其容易被反光帶出來。
螺絲位置容許時,可以把螺絲柱移離側壁,再用較薄的連接肋提供支撐。接著確認預孔、螺絲咬合深度、柱根壁厚,以及鎖附時柱體是否有足夠支撐。若產品預期頻繁拆裝,也要把固定方式和耐久需求一起評估。
先導入定位,再讓卡扣扣住
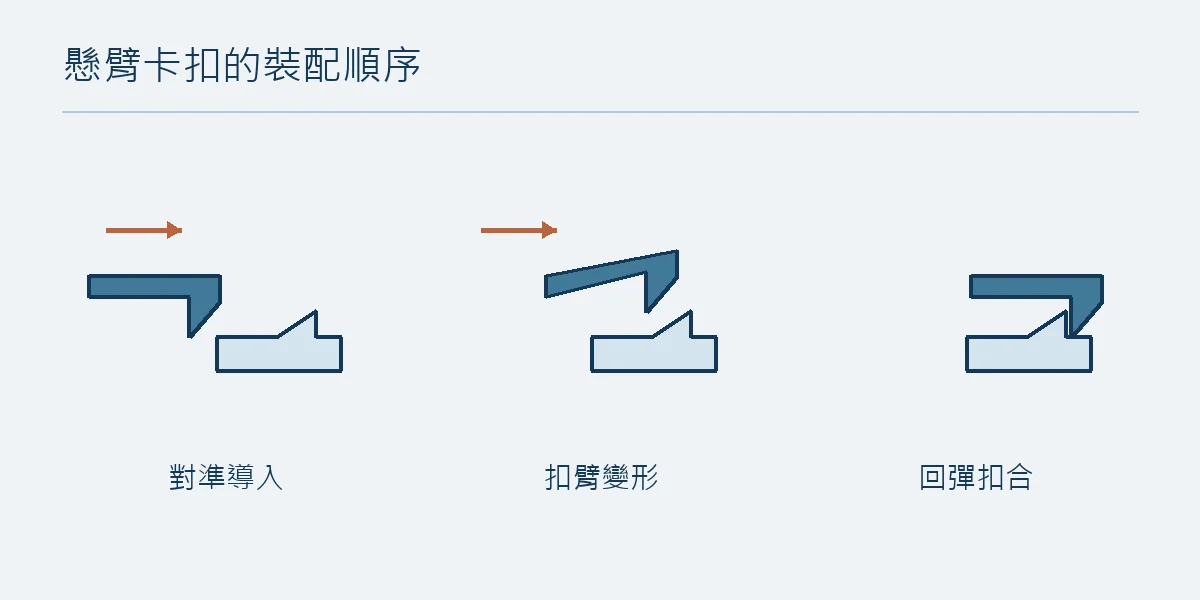
兩片外殼合上時,先讓斜面或導向槽把零件帶到對的位置,再由定位特徵穩住,最後讓卡扣越過扣點。把導向、定位和固定分開考慮,試裝時就比較容易看出卡住的是對位,還是卡扣本身。
檢查卡扣時,我會看扣臂變形的空間、根部圓角,以及扣合後能否回到接近自然的位置。若產品日後需要維修,也要預留操作工具的路徑,並在試裝時實際拆一次。
開模前,沿著進膠與出模方向再看一次
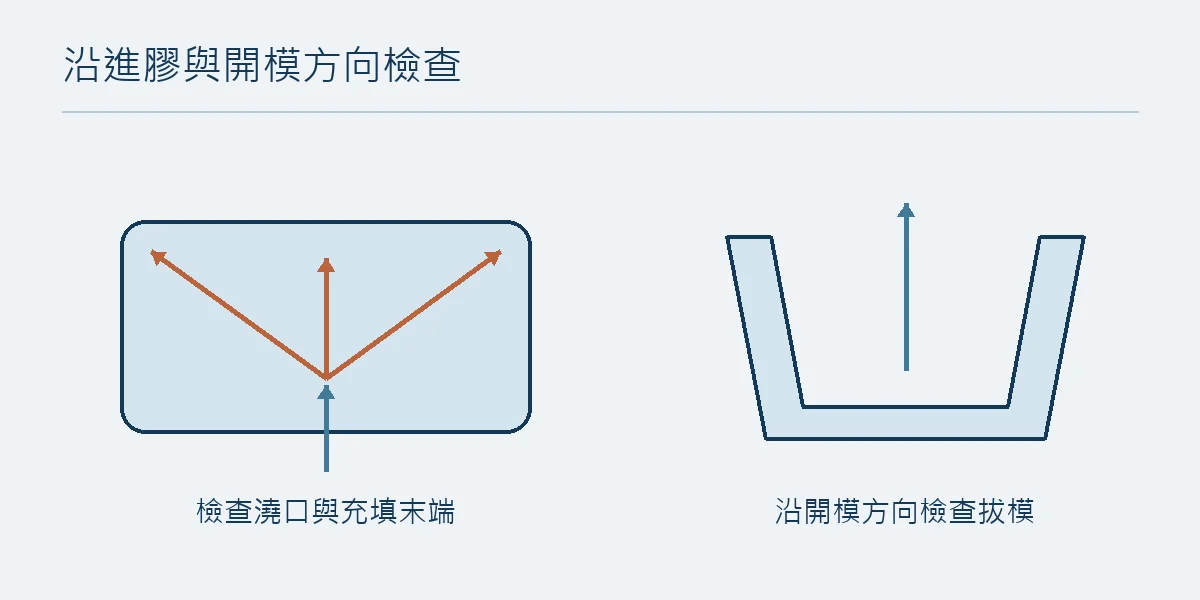
盒形外殼可以從澆口沿著可能的流動路徑看一遍。遠離澆口的薄區、角落和最後充填的位置,要和模具端確認是否需要調整進膠或排氣。短射、積風與翹曲是不同的成型現象,應把充填、保壓和冷卻條件一起納入試模檢查。
再沿實際開模方向看側壁、肋和螺絲柱,確認拔模斜度及頂出位置。深側壁、紋理面和不同材料會改變脫模條件。初步角度可以先在模型上安排,最後由外觀要求、模具結構與試模結果確認。